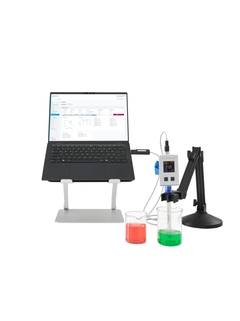
CZL81节点锁定许可证软件,支持Memosens数字式传感器的归档记录、报告和监测
优势
-
数字化传感器生命周期且可溯源:可以导出数据,报告测量值、标定值和调节值,减少现场和实验室的人工手动操作,提供可靠的质量保证。
-
操作简单,节省时间:现代化的人机界面,减少了培训工作量,自带直观的操作向导(比如包含pH标定液选项),简化了传感器的标定和调节工作。
-
增强可视性:总览所有测量点和测量值,支持全面访问传感器状态信息和校准日志。
-
标准化数字测量环境:无需考虑实际使用场景,系统会自动调节相关产品,比如Liquiline CML18、Memobase Pro App和Memobase Pro CZL81,满足客户需求和测量要求。
-
无信息安全顾虑,高灵活度:Memobase Pro CZL81安装在Windows系统中使用,需要身份验证,确保合规安全。
应用领域
Memobase Pro CZL81软件支持归档记录、报告和监测,面向未来, 帮助操作员全面了解现有Memosens数字式传感器的状况。连接Liquiline Mobile CML18(通过Memobase Pro App或电缆连接),通过MemoLink连接防爆型传感器,采集数据,可靠记录传感器标定或调节事件。自动生成报告,方便用户查看,简化归档记录工作。
Memobase Pro软件支持归档记录、数据采集和测量点管理。
基本版支持以下功能:
-
样品管理
-
标定管理
-
全溯源传感器归档记录
Liquline Mobile CML18和Memobase Pro CZL81输出测量结果,进行样品管理,适用于:
-
pH
型号配置 / 参数对比
附件/备件
来源:Endress+Hauser网站公开信息
服务案例
市政污水处理 · 数据管理器应用案例
现场工况
该客户属于市政污水处理行业,生产装置位于城市污水处理厂的进水、生化与出水工段。项目的主要任务就是集中采集、存储并向管理平台转发数据。
需要解决的问题
难点在于污水中含固率高、含腐蚀性组分,昼夜水量波动大;与此同时出水指标波动、探头易被污泥与生物膜覆盖。选型上必须按通道数、存储深度与转发协议选型。
我们的做法
我们采用系统组件的交付思路 — 按控制柜与信号链路的整体配置供货。实施时按通道数、存储深度与转发协议选型,同时逐项校验:出水须稳定达到一级 A 标准并联网上传数据。
运行结果
系统投运以来表现稳定,日常维护量明显减少 — 断网自动补传,数据完整率显著提高。
食品饮料 · 数据管理器应用案例
应用背景
配料、杀菌、灌装与 CIP 清洗工段是食品饮料行业的典型工况。项目以数据管理器为切入点,重点是集中采集、存储并向管理平台转发数据。
工况约束
清洗频繁,仪表必须耐受 CIP/SIP 高温碱洗,而介质多为糖浆、乳品与饮料等易结垢物料,卫生级要求高的条件又进一步放大了这一点。因此数据管理器必须按通道数、存储深度与转发协议选型。
交付方案
交付按系统组件来组织 — 按控制柜与信号链路的整体配置供货。实施中按通道数、存储深度与转发协议选型,同时满足须满足食品安全与卫生级(3-A / EHEDG)要求。
使用效果
运行结果表明:断网自动补传,数据完整率显著提高,该测点的测量置信度明显提高。
化工制药 · 数据管理器应用案例
客户情况
化工制药行业的典型场景是反应釜、计量罐与成品储罐区。本次测量对象为数据管理器,工作重点是:集中采集、存储并向管理平台转发数据。
面临的难点
现场工况为介质腐蚀性强、常带溶剂与结晶,部分区域为爆炸性环境,加上强腐蚀与防爆双重约束,仪表寿命短、停机维护成本高,常规配置很难长期胜任。方案需要按通道数、存储深度与转发协议选型。
实施方式
方案由系统组件落地:按控制柜与信号链路的整体配置供货。技术要点在于按通道数、存储深度与转发协议选型,并确保符合:需满足防爆认证与 GMP 数据可追溯要求。
客户收益
实际效果上,断网自动补传,数据完整率显著提高,现场运维人员的工作负担随之下降。
电力能源 · 数据管理器应用案例
项目背景
锅炉给水、汽机凝结水与脱硫脱硝系统。本次项目围绕数据管理器展开,要解决的核心问题是:集中采集、存储并向管理平台转发数据。
工况挑战
现场介质与工况的特点是高温高压,蒸汽与含盐水并存,而且高温高压下测量漂移,非计划停机代价极高。因此数据管理器不能照搬通用配置,按通道数、存储深度与转发协议选型。
解决方案
阿仪科技技术团队按系统组件的方式推进:按控制柜与信号链路的整体配置供货。配置上按通道数、存储深度与转发协议选型,并同步对照:需满足电力行业规程与机组可用率指标。
实施效果
投运后系统运行稳定,实际效果是:断网自动补传,数据完整率显著提高。